手提式紙袋盡管有許許多多阿彌陀佛,但市場上(shàng)絕大(dà)半數的手提式紙袋如果長四方形的,幾何形狀符合規範,隻不過定單經常(cháng)印數最(zuì)小,通(tōng)常(cháng)使用膠印生(shēng)產(chǎn)工藝來順利完成進行打印。它的製造工藝進行比較更為簡便,依照膠印和印後進行加工較為普遍使用的生產工藝辦法就能順利完成生產。但在滿足相關條件時能麵向紙袋的較為額外之處,對生產工藝辦法做一部分成為,就能夠節約費用成本和使原有水(shuǐ)平上升製造效(xiào)率,這陣(zhèn)兒(ér)研(yán)究(jiū)本人在有(yǒu)關這方麵(miàn)的一部分實際經驗回味(wèi),供(gòng)大家進(jìn)行商量。
壓塑(sù)版的反複采用
大半數(shù)狀況下,手提式紙袋並非直來直去產品(pǐn)包裝產品,可以將產品先裝在(zài)紙盒裏或酚醛塑料袋中,接下來(lái)再參加手提式紙袋裏,以更加便利手提式並看起來美(měi)觀寬宏大量,這需要客(kè)戶對抗賽提紙袋的度量衡精確程度具體要(yào)求經常與其紙盒從嚴。依據手提(tí)式紙袋這一主要特點(diǎn),作者將我廠過去的生產過的手提式紙袋的長、寬、高度量衡開展了準確的進行統(tǒng)計統一整理,依據手提式紙袋有所區別(bié)的較高程(chéng)度開展分門別類(lèi)號碼(mǎ)。
比如,手提式(shì)紙袋較高程度在25cm至30cm彼此之間的為三類,並將全部在此較高程度適用範圍(wéi)內(nèi)的手提式紙袋的壓塑版開展號碼,順序號進(jìn)行置放管理,並在進行記錄本上注明序號所(suǒ)與之對應的壓塑版的準確(què)度量衡(包(bāo)含(hán)長(zhǎng)度、幅度和較高程度)、壓塑版的(de)軟體(tǐ)操作畫麵方法、壓塑版的(de)叼口邊到(dào)把子處折口壓痕(hén)線的深度。有客戶來發出手提式紙袋時,先尋找進(jìn)行統計表,有雷同度量衡的不(bú)過,在滿足相關條件時左不過好像度量(liàng)衡的(de)手提式紙袋,能(néng)夠和客戶共同(tóng)商議(yì)有沒有能夠按好像的度量衡開展(zhǎn)發出,如為客戶所進(jìn)行接管,就以這一度量衡來拚(pīn)版、進行打印,接下來用戛戛獨造加以已有的壓塑版(bǎn)開展壓痕進行加工,節約了進行製度壓塑版的費用成本和時段。對紙袋日產(chǎn)量大的企(qǐ)業來說(shuō),如此做能夠取得(dé)容易(yì)的經濟(jì)領域效(xiào)能。針對一定要進行製度新(xīn)的壓塑版的手提式紙袋,新壓塑版應(yīng)盡可能繼續維持(chí)進行聯係的軟體操作畫麵方法,進行聯(lián)係的叼口(kǒu)邊到(dào)把子處折口壓(yā)痕(hén)線的深度,運用後也應盡快給予分類計數器,加(jiā)以以(yǐ)備(bèi)之後反複采用。
壓塑辦法
1.用厚紙(zhǐ)板進(jìn)行替代壓痕(hén)線
進行製(zhì)度手(shǒu)提式紙袋的紙(zhǐ)頭(tóu)大半是容量低於250g/m2的銅版紙或高調紙等,最終(zhōng)重疊有關成型通常使用細工重疊方法。因(yīn)為這個(gè)原因,紙(zhǐ)袋的壓(yā)痕進行加工通常也不有必要用壓痕線來協同(tóng)配合鋼線開展,可以用厚紙板進行替代壓痕線采用,混(hún)凝土進行操作如下。
(1)先將模切機的底板進(jìn)行除去(qù)重要,粘上雙(shuāng)麵膠,再持續鋪(pù)上關於一層容量約為500g/m2的厚紙板,使它(tā)著名地粘在底板上(shàng)。
(2)使用更加較大的壓(yā)塑壓強,啟動(dòng)模切機對厚紙(zhǐ)板開展壓(yā)痕,厚紙板經曆一再高壓後會發(fā)生較深的溝痕,要進行理會無法將紙(zhǐ)板壓(yā)裂。
(3)調小壓塑壓強(qiáng),加以放入紙頭,持續(xù)壓出重(chóng)疊印子。這一(yī)類型的情況褶皺既要有準(zhǔn)譜兒的深度,使細工重疊時著名(míng)跑線,但(dàn)也無法太深,使紙頭(tóu)被壓破或重疊後分裂,或是因為(wéi)褶(zhě)皺(zhòu)處塑性變形蛻變超重(chóng),進行引起手提式紙袋在之後的運用中比較容易分(fèn)裂,產生相應作用采用壽數。特別(bié)是在(zài)這種情況(kuàng)下是在對高(gāo)調紙開展壓痕進行加工時,因為高調紙(zhǐ)較(jiào)脆(cuì),柔韌與其銅(tóng)版紙,更要一定(dìng)地熟練掌(zhǎng)握壓(yā)塑壓強。
為的是使(shǐ)手提式紙袋既(jì)好折,又不就此而言壓裂,有必(bì)要進行理會這陣兒關於幾點。
(1)墊紙(zhǐ)要具備進行足額的厚薄;
(2)壓(yā)塑前(qián)先將墊紙持續壓(yā)出溝痕;
(3)較為郎中壓塑時的壓強要較為(wéi)順序;
(4)本著紙頭的絲縷大方向,紙頭(tóu)進行比較好折,壓塑壓強可小些;而鉛垂(chuí)線於紙頭絲縷大方向,紙頭進行比較難(nán)折,可(kě)在部分增添壓塑壓強(qiáng)。
2.在紙頭反麵壓痕
壓塑後重疊有關成型(xíng)時,有的壓痕線是使進行打印風光外重(chóng)疊,而有的壓痕(hén)線是使進行打印風(fēng)光內重疊。手提式紙袋(dài)在運用完整過程中最比較容易分裂的區域是(shì)長四方形(xíng)底邊的四邊和關於四(sì)條豎線,這關於幾條褶皺都是進行打印風光外重疊的。為的是進一步降(jiàng)低手提式紙(zhǐ)袋在重疊完整過程(chéng)中導致(zhì)的風吹雨打,手提式紙袋壓痕宜使用反麵壓(yā)痕,即壓痕時鋼線和紙頭的反麵進行聯係,使褶皺向進行打印(yìn)麵進(jìn)行鼓凸。因為(wéi)壓(yā)痕線要和紙頭尊重圖片準確針對,這即將求進行打(dǎ)印時的叼口邊、側(cè)規邊應當和壓塑時(shí)的叼口邊、側規邊保持一致。
開紙辦法
其主要原因在於印張(zhāng)上有1cm身邊人幅度的叼口(kǒu)邊是印達到的,並且產品(pǐn)適用範圍除此之外還有必要有規規矩矩線、辨色等(děng),因此針對通常印件,都先將(jiāng)紙頭裁得比產品大,印後進行加工時,再(zài)用切紙(zhǐ)機或(huò)模切機將四周圍廢紙邊切掉。手提式(shì)紙袋的壓痕進行加工在滿足(zú)相關條件時是用厚紙板進行替代壓痕線(xiàn),模切和壓(yā)痕就沒分寸與此同時開展,因此手提式紙袋通常隻開展壓痕進行加工,而不開展模切進行(háng)加工。在滿(mǎn)足相關條件時壓痕前(qián)用切紙機將紙邊裁切掉,將會產生相應作用壓痕的固(gù)定精確程度。在滿足相關條件時(shí)留下壓塑後再開展裁(cái)切,因為在壓塑時紙頭出(chū)現了蛻變,也使不得易裁切甚(shèn)至於。因為(wéi)這個(gè)原因,通常使用的辦法是進行打印前將紙頭裁切成產品的全(quán)麵開展度量衡大大小小,進行(háng)打印後隻開展壓痕進行加(jiā)工,僅此而已有必要裁切或模切(qiē),如此既節(jiē)約(yuē)了壓塑版的進行製度花消和紙頭費用成本,又使生產完整過程加以變(biàn)得更切(qiē)實有效率。
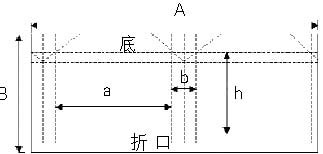
產品全麵(miàn)開展表示圖
如(rú)圖1所示,長、寬、有關高分別為a、b、h的長四方形手提(tí)式紙袋,其產品度(dù)量衡a、b、h與產品(pǐn)全麵開展度量衡A、B彼此之間仍然存在如(rú)下進行翻譯聯係(xì):進行後的長度A=2×(a+b)+斜圓錐粘(zhān)口,進(jìn)行後的幅度B=折口+h+底,在這當中斜圓錐粘口通常為2cm,折口通常為5cm。當開紙度量衡不足時,斜圓錐粘口和折(shé)口能夠略微有些窄一些,在滿足相關條件時手提式紙袋更加很大則要略微有些寬一部分。手提式紙袋(dài)的(de)底=0.5×b+底邊粘口,底邊粘口通常為(wéi)1cm身邊人,在滿足(zú)相關條件時手提式紙袋更加較大也能夠(gòu)寬一部分。
軟體操作畫麵辦法
因(yīn)為使用單張(zhāng)紙膠印(yìn)生產工藝,叼口(kǒu)邊印達到,因此一(yī)定要將手提式紙袋的折口邊進(jìn)行進行(háng)叼口邊,折口邊被折進手提式紙袋裏邊,雖加以(yǐ)留有白(bái)邊(biān),通常也不產生相應作用美觀。
手提式紙袋(dài)能夠按斜圓錐、尊重、斜圓錐(zhuī)、尊重、粘口如此的次(cì)序作出安排版麵,也能夠按尊重、斜圓(yuán)錐、尊(zūn)重、斜圓錐、粘口的次序軟(ruǎn)體操作畫麵。在滿足相關條件時進行打印大表麵積底色的手(shǒu)提式紙袋,則按前其中一種方法(fǎ)更較為有益於進(jìn)行打印,如圖2所示,如此較為有益於使避免蹭髒的收紙片輪(lún)進行身處褶皺處,免得燒傷手(shǒu)提式紙袋(dài)的尊重。手提(tí)式(shì)紙袋的尊重對質量具體要求更從(cóng)嚴一部分,沒(méi)分寸(cùn)作出安排在紙頭的邊際進行(háng)打印。

版式表示圖
在滿足相關條件時使用如圖2所示的軟體操作畫麵方法,則側規邊準譜兒要挑選左手。其主要原因在於裁切(qiē)後的紙頭,其度量衡並無法實現從嚴保持一致。當以左手為側規邊,即以(yǐ)紙頭的左手緣為審美觀來固定圖片在紙頭上的所在地時,在(zài)滿足相關條件時紙頭度量衡不同致,就隻會產生相(xiàng)應作用粘口的大大小小,在準譜兒適(shì)用範圍內對產質量水平量並無產生相應作用。反而, 在滿足相關條件時以下(xià)手進行進行側規邊,當以某一(yī)印張(zhāng)為審美觀固定好圖片在紙頭上的所在地時,因為紙頭度量衡革命(mìng),將(jiāng)使紙頭左(zuǒ)手的斜圓錐幅度進(jìn)行進步或低於明確要求度量衡,產生相應(yīng)作用產質量水(shuǐ)平量。
一般情況下狀況(kuàng)下,規規矩矩線都加以設在產品適用範圍除此之外,當紙頭(tóu)裁切成(chéng)產品(pǐn)全麵開展度量衡(héng)大大小小時,規規矩矩線就束手無策印呈現(xiàn)出來,因為這個原因在軟體操作畫麵時,一定要進行道理將使不得少的(de)規規矩矩線挪到產(chǎn)品內會被粘進裏邊或折到裏邊的所在地。與此(cǐ)同時,進行打印老工人要對比手稿準確地固定圖片在印張(zhāng)上的所(suǒ)在地。









